

SV
Skärblad av volframkarbid: kvaliteter, typer, användningsområden och hur man väljer
Branschnyheter-Om du tillbringar dina arbetstimmar framför en svarv eller ett bearbetningscenter, är hårdmetallskärbladet förmodligen det mest följdriktiga förbrukningsmaterialet i verktygssängen. Den avgör hur snabbt maskinen kan köras, hur ofta någon stannar för att indexera en kant och om den sista delen i en batch mäter lika rent som den första. Ändå väljs blad ofta av vana - "det här är vad vi alltid har använt" - snarare än genom att matcha en kvalitet och en geometri till materialet och maskinen.
Den här guiden är till för personer som faktiskt tillverkar spån: maskinister, processingenjörer, verktygsköpare och butiksägare som jagar förutsägbara resultat i hårda material. Vi kommer att titta på vad volframkarbid är, hur ett blad är byggt, var olika typer tjänar sitt stöd och hur man väljer och sköter dem.
Vad gör volframkarbid så bra på att skära
Volframkarbid är inte en metall i vanlig mening. Det är en komposit tillverkad genom att pressa och sintra volframkarbidkorn med ett metalliskt bindemedel, oftast kobolt. Kornen ger hårdheten; bindemedlet håller ihop dem och ger precis tillräckligt med seghet för att överleva ett riktigt snitt. Att justera den balansen är hela konsten att tillverka hårdmetall.
Hårdhet som överlever värme
Enbart hårdhet är lätt att hitta - många stål är hårda vid rumstemperatur. Den intressanta frågan är vad som händer när kanten blir varm. Höghastighetsstål börjar mjukna vid temperaturer som sker rutinmässigt i ett snitt, vilket är anledningen till att HSS-verktyg saktar ner, slits snabbt och behöver frekvent slipning. Carbide håller sin hårdhet mycket längre upp på temperaturskalan, så att du kan pressa ythastigheten och mata hårdare och ändå hitta en skarp kant när du tittar på verktyget.
Slitstyrka, med en ärlig avvägning
Hårdmetall motstår också abrasivt slitage exceptionellt bra, vilket håller ett blad skärande stadigt istället för att gnugga och arbetshärda arbetsstycket. Avvägningen är sprödhet: en hårdmetallegg gillar inte vibrationer, lösa uppsättningar eller en sliten verktygshållare. Behandla den väl och den håller med stor marginal längre än stål; behandla den illa och den flisar, och ingen kvalitet på marknaden kommer att rädda den.
Anatomin hos ett skärblad av volframkarbid
När folk pratar om en hårdmetallklinga beskriver de vanligtvis slutresultatet av fyra beslut: kvalitet, geometri, eggförberedelse och beläggning. Att få tre rätt och ett fel är en vanlig orsak till att ett verktyg inte fungerar.
Betyg och pärminnehåll
Betygen beskrivs av kornstorlek och kobolthalt. Grova korn med mer bindemedel ger seghet vid grovbearbetning och avbrutna snitt; fina korn med mindre bindemedel ger hårdhet och kanthållning för efterbehandling. De flesta leverantörer sorterar betyg i standard ISO-färggrupper och det hjälper att veta vilken grupp du står i när du öppnar verktygsskåpet.
| Klass | Arbetsstyckesgrupp | Vad det vanligtvis används till |
|---|---|---|
| P | Stål | Svarvning, fräsning och borrning av kol- och legeringsstål |
| M | Rostfritt och höglegerat stål | Skär där uppbyggd egg och arbetshärdning är en risk |
| K | Gjutjärn och icke-järn | Korta, trasiga spån och abrasiva arbetsstyckesytor |
| N | Aluminium och icke-järnmetaller | Höghastighetsklippning där en vass, polerad egg är viktig |
| H | Härdat stål | Lätt efterbehandling skär på mycket hårda material |
Geometri, Edge Prep och Coatings
Geometrin avgör hur spånet bildas och vart värmen tar vägen. En positiv rake skär fritt och är skonsam mot smala delar; en negativ rake lägger mer material bakom kanten och står emot kraftiga avbrott. Kantförberedelse – en lätt slipning eller ett litet T-land – stoppar en nyslipad kant från att flisa i samma ögonblick som den nuddar arbetsstycket. Beläggningar minskar friktion och värme vid skärzonen. De är en verklig fördel vid kontinuerlig skärning, men de är inte en ersättning för en stabil installation.
Var dessa blad går till jobbet
Hårdmetallkapskivor är en familj byggd kring ett material och anpassade för olika operationer. Vanliga jobb inkluderar:
- Vridande och vända axlar, nav och hydrauliska komponenter
- Fräsa plattor, skuldror och slitsar på stål- och gjutjärnsdelar
- Spårning, avstickning och trådvridning där en smal, stabil kant är viktig
- Tråkig och intern avslutning där prat är den ständiga fienden
- Efterbehandlingssnitt på härdade eller värmebehandlade komponenter
- Bearbetning av aluminium, mässing och kompositdetaljer vid höga spindelhastigheter
Arbetsstycket har lika stor betydelse som operationen. Milt stål och gjutjärn är förlåtande; rostfria stål hårdnar under en matt kant; aluminium belönar en skarp, polerad geometri. När ett blad går sönder tidigt är orsaken vanligtvis en obalans mellan ett av dessa tillstånd och verktyget.
Att välja rätt blad: En kort checklista
Innan du söker efter en katalog, svara på några frågor om jobbet. Svaren begränsar fältet snabbare än någon specifikationstabell.
- Vilket material skär du och i vilket skick - glödgat, normaliserat, härdat eller gjutet?
- Vilken operation är det: kontinuerlig svarvning, avbruten fräsning, avstickning, spårning eller gängning?
- Hur stel är uppställningen och hur mycket överhäng har hållaren egentligen?
- Kan maskinen leverera den hastighet och matning som krävs, med kylvätska där det behövs?
- Kräver jobbet grovbearbetningsvolym eller kontrollerad finish och tolerans?
- Vad kostar det att stoppa maskinen jämfört med priset på ett bättre blad?
Om du vill ha en närmare titt på de vanliga bladtyperna och hur de används, håller vårt team en guide till bladtyper, användningar och val på platsen som går djupare in på geometrisidan.
Hålla en kant vid liv på butiksgolvet
De flesta bladfel meddelar sig själva innan de blir skrot. Att lära sig att läsa slitmönster är det snabbaste sättet att lägga till livslängd på verktyget utan att spendera någonting.
| Symptom | Vanlig orsak | Första saken att kontrollera |
|---|---|---|
| Flisning längs kanten | Vibration eller ett avbrutet snitt | Styvhet, överhäng och fastspänning |
| Kratring på rake face | För hög skärtemperatur | Hastighet, matning och kylvätskeleverans |
| Uppbyggd kant | Hastigheten för låg för materialet | Ythastighet och val av beläggning |
| Snabb flankslitage | Slipande arbetsstycke eller fel kvalitet | Betygsklass och arbetsstyckets hårdhet |
| Dålig ytfinish | Slö kant eller instabil installation | Kantskick och verktygssäte |
Ett blad som indexerar för ofta fixar man sällan genom att köpa ett billigare blad. Det åtgärdas vanligtvis genom att korrigera en av tre saker: inställningen, skärdatan eller graderingen.
Trettio år av karbid och ett praktiskt fokus
Vi är Jiangsu Gaite Tungsten Technology, en hårdmetalltillverkare baserad i Changzhou, i södra Jiangsu-provinsen. Företaget startade 1990 och gick över till hårdmetall runt sekelskiftet och tog in erfarna tekniker och den utrustning som behövs för att pressa, sintra och slipa hårt material ordentligt. Under 2009 lade vi till en lågtryckssintringsugn och en TPA-press, som lät oss styra densitet och struktur från pulverstadiet istället för att köpa in ämnen. Senare investeringar omfattade slip- och mätutrustning från Tyskland, en femaxlig verktygsslip och en digital verktygsförsättare från Sverige.
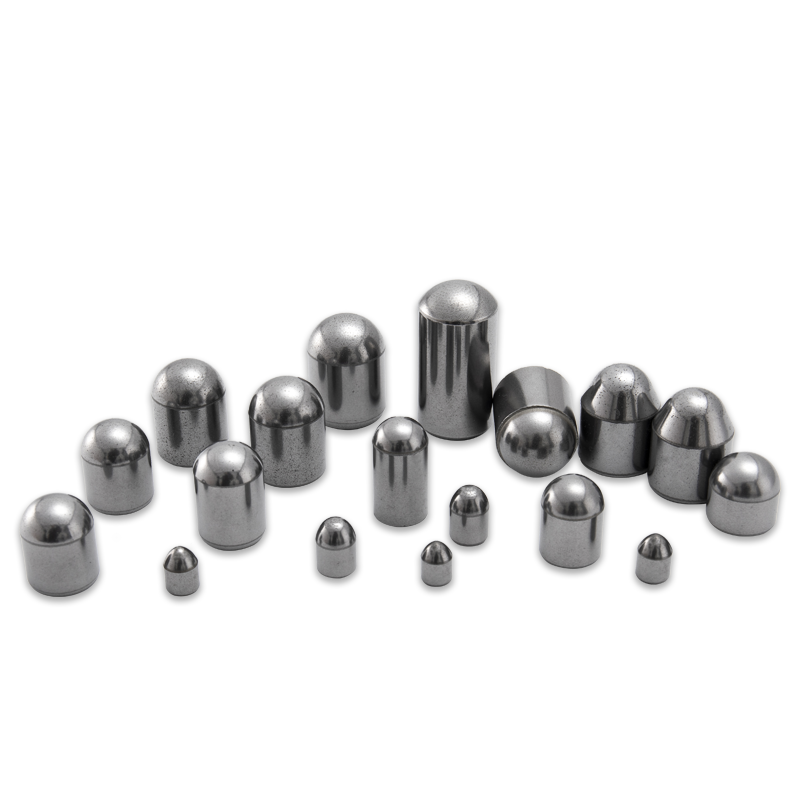
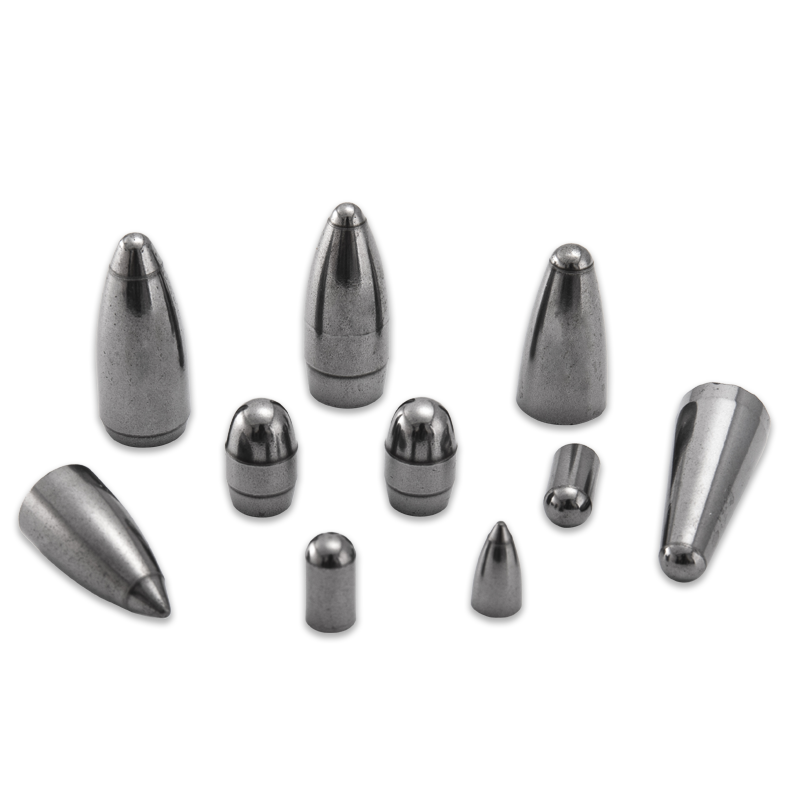
Den utvecklingen formar hur vi tänker om blad. Vi tillverkar hårdmetallskärblad för metallskärningsarbeten, och vi tillverkar även skär och slitdelar till tunnelborrmaskiner, vägfräsning, bergborrning, kolbrytning och stansverktyg. Samma materialvetenskap går igenom allt, så ett problem på ett frässkär lär oss ofta något användbart om en bergborrkrona. Vi arbetar efter ISO9001 och ISO14001 certifierade processer från pulver till färdig kant.
 Volframkarbid skärblad med GR6X-A och GR6C-A kvaliteter Volframkarbid cutting blade for metal cutting, with GR6X-A and GR6C-A grades for cast iron, steel, and nonferrous finishing or semi-finishing. Visa produkt →
Det vi hör mest från kunder är inte att de behöver något exotiskt. De behöver ett blad som beter sig på samma sätt på måndag morgon som det gjorde på fredag eftermiddag - samma kvalitet, samma geometri, batch efter batch. Den konsekvensen, plus en vilja att titta på en ritning eller ett slitet verktyg och räkna ut vad jobbet faktiskt behöver, är vad vi försöker erbjuda.
Kortversionen
Ett skärblad av volframkarbid är en liten, prisvärd del med en överdimensionerad effekt på produktiviteten. Välj graden för arbetsstycket, geometrin för operationen och kantförberedelsen för stabiliteten i din installation. Håll hållaren stel, håll skärdata vettig och byt egg innan den misslyckas snarare än efter. Gör det, och bladet kommer tyst att göra vad det köptes för.
Om du arbetar genom en specifik applikation och vill ha en andra åsikt om betyg eller geometri, ser vårt team gärna på detaljerna med dig.
Våra produkter //
Relaterade produkter

Om du är intresserad av våra produkter, vänligen kontakta oss
