

SV
Volframkarbidskär för tunnelborrmaskin: en praktisk fältguide
Branschnyheter-Alla som har tillbringat ett skift på en tunnelborrningsmaskin kan aritmetiken som styr hela jobbet: borrade meter per uppsättning fräsar och förlorade timmar när dessa fräsar måste lossna från huvudet. Volframkarbidskär för tunnelborrmaskin s sitter mitt i den aritmetiken. De är små delar, ofta inte bredare än en tumme, men de avgör om en skärring avslutar sitt skift eller kommer tillbaka flisad, platt och värdelös.
Vi har tillverkat hårdmetallprodukter i Changzhou sedan 1990, och mycket av det arbetet hamnar på gruv-, borr- och tunnlingsutrustning. Vad som följer är en praktisk titt på vad dessa skär gör under jord, hur man matchar en kvalitet till din mark och vad som är värt att kontrollera innan du gör en beställning.
Vad hårdmetallskär faktiskt gör på en TBM
En tunnelborrmaskin sågar inte sten som en såg sågar timmer. Skivskärare pressas in i ansiktet under enorm dragkraft och berget spricker under kontaktpunkten. Varje skär på huvudet lever därför med hög tryckspänning, nötning från stenspån och finmaterial, och upprepade stötar varje gång en fräs rullar genom ansiktet.
Karbid dyker upp på fler ställen än de flesta förväntar sig:
- Mätskärare och mätknappar, där huvudet måste hålla sin färdiga diameter mot konstant sidoslitage.
- Ansiktsinsatser på hårdmetallspetsade skivringar, används där berget är tillräckligt nötande att en vanlig stålring slits för snabbt.
- Skrapspetsar och rivtänder för mjukare underlag, där jobbet är att lyfta material istället för att krossa det.
- Bär dubbar och plattor på klipphuvudet, smutsskopor och skruvtransportörer, skydda stålkonstruktioner från samma nötande bygel.
Alla dessa delar delar ett krav. Hårdmetallen måste stanna fast i sin hållare, hålla en arbetskant så länge som möjligt och misslyckas på ett förutsägbart sätt snarare än att splittras.
Skärfamiljen på ett skärhuvud
Olika positioner på ett skärhuvud frågar olika saker av samma material. Mätarinsatser vill ha maximal slitstyrka eftersom de ställer in tunneldiametern. Ansiktsinsatser vill ha en balans mellan slitstyrka och slagtålighet. Skrapspetsar vill ha seghet och en sund lödfog över nästan allt annat.
| Insättningsposition | Huvudsyssla | Fastighet som betyder mest |
|---|---|---|
| Mätarknappar | Håll färdig tunneldiameter | Slitstyrka och hårdhet |
| Skivring framsida insatser | Krossa och penetrera sten | Balanserad seghet och slitstyrka |
| Skrap- och rivspetsar | Lyft mjukt eller trasigt underlag | Slagseghet och hårdlödningshållfasthet |
| Dubbar för skärhuvud | Skydda stålkonstruktioner | Hårdhet och nötningsbeständighet |
| Muck hink och transportband liners | Motstå glidande nötning | Hårdhet med lagom seghet |
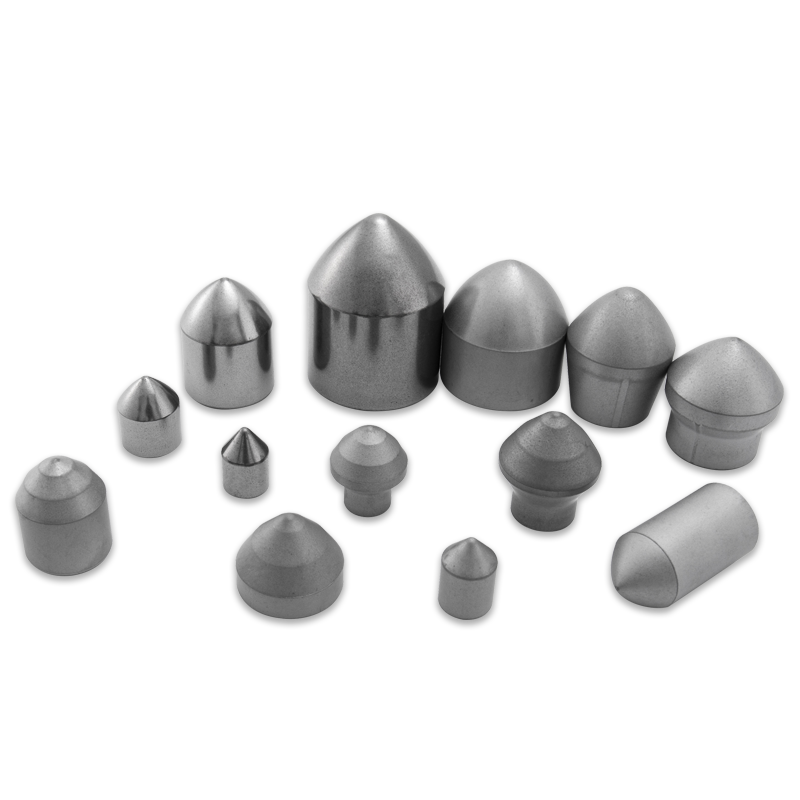
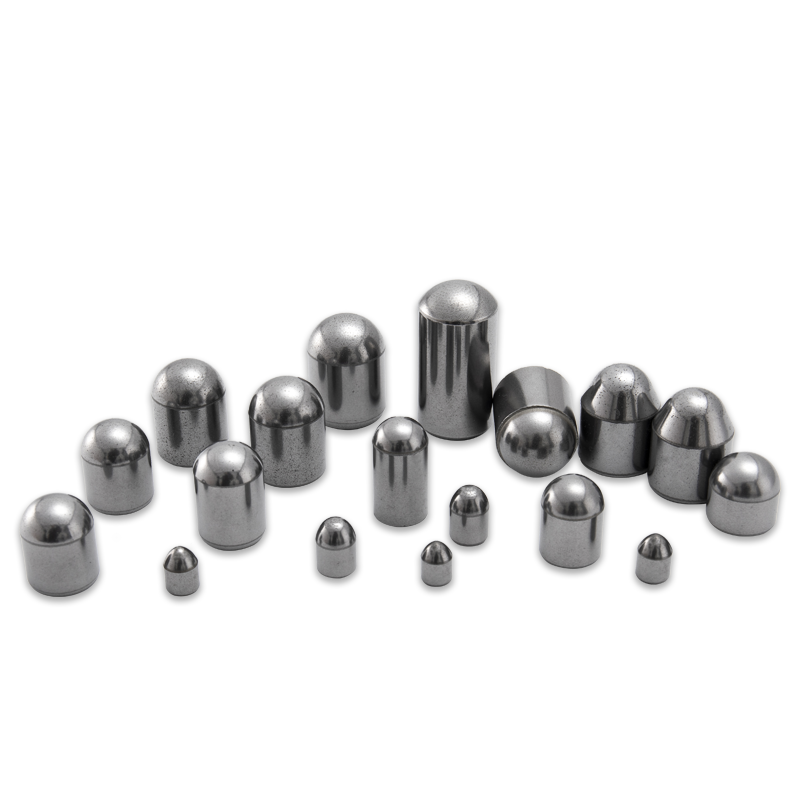
Om du behöver en utgångspunkt, täcker vårt eget skärsortiment för tunnelborrmaskiner de ovan beskrivna mät-, yt- och slitpositionerna, i standardstorlekar såväl som till ritning.
 Volframkarbidskär för tunnelborrmaskiner Täcker spårvidd, yta och slitagelägen med flera grader för medelhårt berg, tillgängligt i standardstorlekar eller till ritning. Visa produkt →
Läs grunden innan du läser en katalog
Det vanligaste misstaget vi ser är att välja ett betyg från en katalog utan att titta på berget. Två tunnlar med samma diameter kan kräva helt olika skär.
Fyra saker är värda att veta innan du anger något:
- Stenets tryckhållfasthet, som bestämmer hur mycket dragkraft varje fräs måste bära.
- Abrasivitet, vanligtvis uttryckt som ett Cerchar abrasivitetsindex, som talar om hur snabbt kanterna blir matta.
- Kvartsinnehåll och kornstorlek, eftersom hårda, finkorniga mineraler polerar karbid snabbt.
- Bergmassans struktur, eftersom sprucken, blockig mark skapar stötbelastning som en massiv yta inte gör.
Blandade ansiktsförhållanden är det svåraste fallet. När huvudet övergår från lera till granit i en enda rotation, ser skären både glidande slitage och skarpa stötar inom några sekunder. Grovkorniga, högre koboltkvaliteter är vanligtvis det säkrare valet där, även om de börjar lite mjukare.
Betyg, kornstorlek och kobolt i klarspråk
Volframkarbid för skärande verktyg är volframkarbidkorn som hålls samman av ett koboltbindemedel. Två variabler gör det mesta av arbetet: hur mycket kobolt som finns och hur grova karbidkornen är.
- Lågkobolt, finkornig: den hårdaste och mest slitstarka kombinationen, bra för slipande berg med en stabil, förutsägbar yta.
- Medium kobolt, medium grain: den allmänna medelvägen som passar de flesta TBM-arbeten.
- Högre kobolt, grovkornig: det tuffaste alternativet, valt för blockig mark, hög slagkraft och blandade ytor.
Hårdhet och seghet växlar alltid mot varandra, så inget betyg vinner överallt. Vad en bra tillverkare gör är att hålla betyget konsekvent, batch efter batch, så att prestandan du validerade i det första försöket är den prestandan du får på den tionde ordern.
Bearbetning betyder lika mycket som kemi. Porositet som blir över från sintring fungerar som en sprickstartare, så vakuum- eller lågtryckssintring ger ett mycket mer tillförlitligt skär än en del som pressas och sintras billigt.
När insättningar misslyckas och vad felet säger dig
Carbide brukar berätta varför det misslyckades, om du tittar på de slitna delarna innan de åker i skrotkärlet. Att undersöka mönstret sparar ofta ett helt frässet.
| Vad du ser | Trolig orsak | Vad ska ändras |
|---|---|---|
| Flisning eller spjälkning | Inverkan utöver gradseghet | Flytta till högre kobolt eller grövre korn |
| Tillplattade, polerade spetsar | Nötning överskridande hårdhet | Lägre kobolt eller en finare kornkvalitet |
| Grå, etsad yta | Bindemedelsangrepp från vatten och flytgödsel | Kontrollera bindemedelsval och dränering |
| Lösa eller saknade dubbar | Dålig hålpassning eller svag fixering | Granska interferenspassform och hålkvalitet |
| Sprickor runt spetsen | Termisk och mekanisk utmattning | Granska hårdlödningscykel och skärparametrar |
Att registrera slitagemönster per kedja, snarare än per skär, är en vana värd att bygga upp. Det blir en vag känsla av att bilagor inte håller i data som du kan ta till en leverantör.
Vad du ska kontrollera innan du köper
Skärpriserna varierar, men kostnaden för en trasig frässats mäts i stillestånd snarare än i priset på delarna. Några enkla kontroller skiljer en seriös tillverkare från ett handelsföretag.
- Batchspårbarhet, så en problemkvalitet kan spåras tillbaka till en press- och sintringskörning.
- Hårdhetsprovning på färdiga detaljer, inte bara på intyg från pulverleverantören.
- Metallografiska kontroller för porositet, bindemedelsfördelning och kornstruktur.
- Måttkontroll på hålet och huvudet på varje skär, eftersom passning i hållaren avgör om den stannar kvar.
- Ledningssystemcertifiering som ISO 9001 och ISO 14001, vilket åtminstone bekräftar en dokumenterad process.
- Vilja att köra en provsats på din maskin innan du binder dig till volym.
Vi skrev en längre genomgång av urvalskriterier och leverantörsfrågor för TBM hårdmetallskär om du vill gå djupare in i planeringen av verktygsliv.
Verktyg som fungerar tillsammans med TBM
Ett tunnelprojekt behöver sällan enbart skärhuvudena. Sondborrning framför fronten, frampolning, markankare och borr- och sprängsektionerna som ofta länkar samman två TBM-drev förbrukar alla borrverktyg för hårda berg. Materiallogiken är bekant: hårdmetallknappar eller -skär insatta i en stålkropp som skär medan stålet bär lasten.
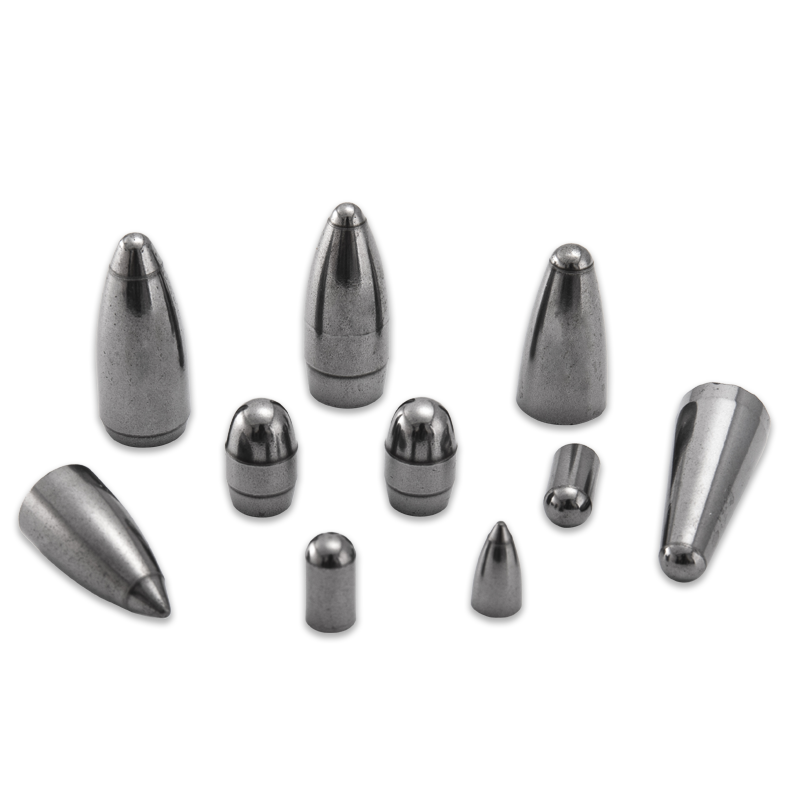
Tungsten Carbide Bergborrverktyg och sorter Bläddra i hårdmetallborrverktyg för slag- och slitageförhållanden, med kvaliteter listade för bergborrning och gruvtillämpningar. Visa produkt → Roadheaders och kontinuerliga gruvarbetare är den andra halvan av bilden. På mjukare mark, eller i kol, sker schaktning med koniska hack på ett roterande huvud snarare än med skivor. Runda skaftsplockar med hårdmetallspets är förbrukningsmaterial på exakt samma sätt som frässkär är, och samma frågor om kvalitet, spetshållning och kostnad per kubikmeter gäller.
Tungsten Carbide Runda Shank Picks för kolbrytning Designade för stenkol och halvkolsten, erbjuder dessa hackor hög slagtålighet och passar kraftfulla tunga kolskärhuvuden. Visa produkt → Välja en partner snarare än ett artikelnummer
Insticksval är inte ett engångsbeslut om köp. Markförhållandena förändras längs riktningen, skärkonstruktionen revideras och lutningen som presterade bra under den första kilometern kan behöva justeras i den femte. Det som hjälper mest är en leverantör som kan prata om bergytan lika bekvämt som om pudret, och som kan producera en konsekvent del snarare än ett enda imponerande prov.
Vår verkstad i Changzhou hanterar pressning, lågtryckssintring och finslipning i egen regi, och vi arbetar lika lätt utifrån kundritningar som från standardartikelnummer. Om du anger hårdmetall för ett tunnelprojekt och vill prata igenom kvaliteter, geometri eller ledtider, Jiangsu Gaite Tungsten Technology ser gärna på dina ritningar och bär skivor och föreslår en utgångspunkt.
Våra produkter //
Relaterade produkter

Om du är intresserad av våra produkter, vänligen kontakta oss
