

SV
En enkel guide för att välja volframkarbid bergborrverktyg
Branschnyheter-Varför volframkarbid dominerar bergborrningsapplikationer
Bergborrverktyg i volframkarbid har blivit industristandard för gruvdrift, stenbrott, konstruktion och geologisk utforskning eftersom de håller sig under förhållanden som skulle förstöra vanliga stålverktyg inom några minuter. Volframkarbid är ungefär två till tre gånger styvare än stål och bibehåller sin hårdhet även vid höga temperaturer som genereras av friktion mot berg. Detta innebär att en borr med spets av volframkarbid kan tränga igenom granit, basalt eller kvartsit i timmar utan att tappa skärkanten.
Själva materialet är en komposit, volframkarbidpartiklar sammanbundna med en metall som kobolt, som fungerar som ett lim som håller de hårda karbidkornen på plats. Denna kombination ger verktyget både hårdhet (för att motstå slitage) och seghet (för att motstå sprickbildning vid stötar), en balans som rent härdat stål helt enkelt inte kan uppnå. Det är därför nästan alla seriösa bergborrverktyg på marknaden idag, från små handhållna borrhammare till massiva tunnelborrmaskiner, förlitar sig på hårdmetallskär eller spetsar.
Vanliga typer av bergborrverktyg i volframkarbid
Inte varje borrjobb kräver samma verktyg. Beroende på bergart, håldiameter och borrmetod används olika volframkarbidverktygskonstruktioner för att få bästa prestanda och längsta livslängd.
Knappbitar
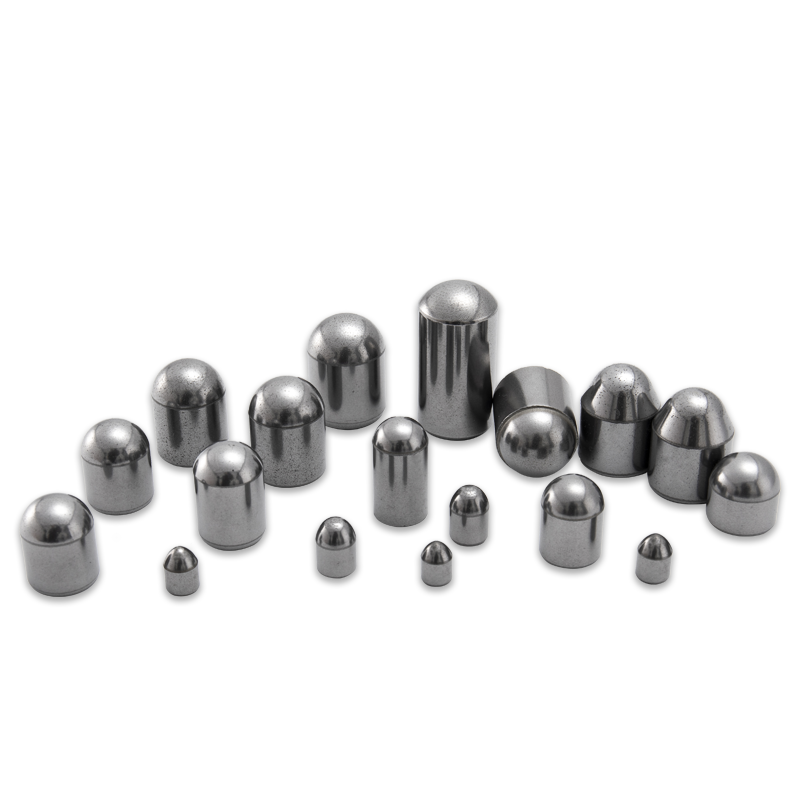
Knappbits har rundade hårdmetallskär inpressade i en stålbitskropp. Dessa är det bästa valet för slagborrning i hårt, abrasivt berg eftersom de runda knapparna fördelar slagspänningen jämnt och motstår flisning. De används i stor utsträckning vid borrning av spränghål, borrning av vattenbrunnar och bergbultning.
Cross Bits och X-Type Bits
Tvärskär använder en mejselformad volframkarbidkant arrangerad i ett kors- eller X-mönster. De skär effektivt i mjukare till medelhårt berg och är populära för hål med mindre diameter i konstruktion och stenbrott, även om de slits snabbare än knappbits i extremt hårda formationer.
DTH-bitar (Down-The-Hole).
DTH-bits bär hammarmekanismen ner i själva borrhålet och levererar kraftfulla, koncentrerade slag direkt mot bergytan genom volframkarbidknappar. Denna design minimerar energiförlusten över långa borrsträngar, vilket gör den idealisk för djuphålsborrning i gruv- och vattenbrunnar.
Tricone Bits
Trikonborrkronor använder tre roterande koner som är översållade med hårdmetallskär. När borret roterar krossar och skär kottarna stenen samtidigt. Dessa borrkronor är vanliga vid olje- och gasborrning, såväl som vid spränghålsborrning med stor diameter, där hög rotationshastighet och tung vikt-på-bit är inblandade.
Matchande volframkarbidkvaliteter till bergförhållanden
Inte all volframkarbid skapas lika. Tillverkare blandar olika karbidkornstorlekar och kobolthalt för att producera kvaliteter som är lämpliga för specifika bergförhållanden. Att välja fel kvalitet är en av de vanligaste anledningarna till att borrverktyg misslyckas i förtid.
| Karbidkvalitet | Koboltinnehåll | Bäst lämpad för |
| Finkorn, låg kobolt | 6-8 % | Mycket nötande hårdrock |
| Medium Grain, Medium Cobolt | 9-11 % | Allmänt bruk, blandade formationer |
| Grovkorn, hög kobolt | 12-16 % | Sprickat eller slagkraftigt berg |
Som en generell regel, högre kobolthalt ökar segheten men minskar något slitstyrka, medan lägre kobolthalt ökar hårdheten men gör verktyget mer benäget att flisa under kraftiga stötar. Borrentreprenörer arbetar vanligtvis med verktygsleverantörer för att välja en kvalitet som är avstämd till den specifika bergformation de förväntar sig att stöta på på plats.
Nyckelfaktorer som påverkar verktygets livslängd
Även den bästa verktyg för bergborrning av volframkarbid slits ut så småningom, men hur snabbt beror mycket på driftsförhållandena. Att förstå dessa faktorer hjälper borrpersonal att få ut det mesta värdet av varje bit.
- Bergsnötning, kvartsrik bergart sliter verktyg mycket snabbare än mjuk sedimentär bergart
- Rotationshastighet och applicerad dragkraft, överdriven kraft accelererar slitaget och ökar risken för brott
- Spolningseffektivitet, dålig borttagning av bergskärningar orsakar omslipning och värmeuppbyggnad
- Inriktning och vibration, felinriktade borrsträngar skapar ojämn belastning på hårdmetallskär
- Kylning och smörjning, otillräcklig kylning ökar risken för termisk sprickbildning i hårdmetallen
Operatörer som övervakar dessa variabler noga tenderar att se betydligt längre borrkronor och färre oplanerade verktygsbyten, vilket direkt leder till lägre borrkostnader per meter.
Signerar att ditt borrverktyg behöver bytas ut
Att veta när man ska byta ut ett slitet bergborrverktyg i volframkarbid kan förhindra kostsamma stillestånd och undvika skador på dyrare borrutrustning längre upp i strängen.
- Märkbart långsammare penetrationshastighet jämfört med när borrkronan var ny
- Synlig tillplattad eller flisning på hårdmetallknapparna eller skären
- Ökad vibration eller ovanligt ljud från borrsträngen
- Sprickor uppstår runt hårdmetall-till-stål-bindningslinjen
- Ojämnt slitagemönster som indikerar att borret inte längre skär ett riktigt cirkulärt hål
Bästa praxis för underhåll av bergborrverktyg
Korrekt underhåll förlänger livslängden för borrverktyg i volframkarbid och håller borroperationerna igång effektivt. Några få vanor gör en mätbar skillnad under ett borrprograms livslängd.
Rotera och inspektera regelbundet
Att regelbundet rotera borrkronor och inspektera hårdmetallskär för tidiga tecken på slitage gör att besättningar kan fånga problem innan ett verktyg misslyckas helt mitt i hålet, vilket kan vara mycket dyrare att fixa än ett planerat byte.
Lagra verktyg på rätt sätt mellan jobb
Volframkarbid är hård men skör, så att tappa eller stapla bits slarvigt i förvaring kan orsaka dolda mikrosprickor som leder till plötsligt fel senare. Att förvara verktyg i ställ eller vadderade behållare skyddar hårdmetallkanterna från onödiga stötskador.
Att välja en pålitlig leverantör för bergborrverktyg
Att köpa volframkarbid bergborrverktyg från en välrenommerad tillverkare är lika viktig som att välja rätt borrkronadesign. Inkonsekvent hårdmetallkvalitet, dålig vidhäftning mellan hårdmetall och stålkropp eller felaktig värmebehandling kan alla leda till förtida fel i fältet. Leta efter leverantörer som tillhandahåller tydlig dokumentation om hårdmetallkvalitet, hårdhetstestresultat och kvalitetskontrollprocesser. Att begära provbitar för en provkörning på din specifika bergart är ett av de mest tillförlitliga sätten att bekräfta att ett verktyg kommer att fungera som förväntat innan det förbinder sig till en bulkorder.
Sista tankar om att få ut det mesta av dina borrverktyg
Bergborrverktyg i volframkarbid är en stor investering för alla gruv-, konstruktions- eller prospekteringsoperationer, och att få rätt val, kvalitetsmatchning och underhåll lönar sig i högre borrhastigheter och lägre totala kostnader. Genom att förstå de olika borrkronorna, matcha hårdmetallkvaliteter till dina bergförhållanden och se efter tidiga tecken på slitage, kan borrteamen avsevärt förlänga verktygets livslängd och minska oplanerade stillestånd på plats.
Våra produkter //
Relaterade produkter

Om du är intresserad av våra produkter, vänligen kontakta oss
