

SV
Tungsten Carbide Blade Guide: Kvaliteter, typer och hur man väljer rätt
Branschnyheter-Fråga fem personer vad en klinga av volframkarbid är och du kommer förmodligen få fem olika svar. I en maskinverkstad pekar frasen vanligtvis på ett vändskär som är fastklämt i en svarv- eller fräshållare. I en filmkonverteringsanläggning beskriver den ett tunt skärblad som löper mot laminerad film i flera hundra meter per minut. Under jord kan det betyda en knappinsats intryckt i en bergborrkrona, en hacka på en klipptrumma eller en skärinsats på en tunnelborrmaskins skärhuvud. Formerna och storlekarna skiljer sig enormt åt, men materialfamiljen bakom dem är densamma: cementerad volframkarbid, en pulvermetallurgisk komposit av hårda volframkarbidkorn som hålls samman av ett koboltbindemedel.
Vi är Gaite, en hårdmetalltillverkare baserad i Changzhou, Jiangsu, och vi har pressat, sintrat och slipat volframkarbid sedan 1990. Under dessa decennier har frågorna som kunderna ställer oss knappt förändrats. Vilket betyg? Vilken geometri? Och hur får vi kanten att hålla längre än den gjorde förra gången? Den här artikeln beskriver vad vi har lärt oss på verkstadsgolvet och var de praktiska besluten verkligen sitter.
Vad skiljer volframkarbid från stål
Ett hårdmetallblad behåller sin form eftersom materialet motstår både nötning och deformation. Hårdheten ligger vanligtvis mellan 1400 och 1700 HV, mot ungefär 600 till 900 HV för härdat verktygsstål. Ännu viktigare är att hårdheten överlever värme. Vid 800 till 1000 grader Celsius skär en hårdmetallegg fortfarande medan en höghastighetstålkant redan har mjuknat och förlorat sin geometri. Hårdmetall har också hög tryckhållfasthet och styvhet, med en Youngs modul i området 550 till 650 GPa, vilket är precis vad en skäregg behöver när den inte får böja sig bort från arbetsstycket under belastning.
Hårdhet och varm hårdhet
Hårdhet styrs av två saker: hur mycket kobolt som sitter mellan karbidkornen och hur fina dessa korn är. En 6 procent kobolt, submikronsort kan nå toppen av hårdhetsintervallet och hålla en skarp kant, vilket är anledningen till att den passar finbearbetning och tunna skärblad. En 10 till 12 procent koboltsort med grova korn är mjukare på papperet men mycket mer motståndskraftig mot sprickbildning vid stötar, vilket är vad en bergborrskär eller en fräshake faktiskt behöver. Inget av betygen är bättre i absoluta tal; de svarar på olika frågor.
Avvägningen mot seghet
Ingenting kommer gratis. Hårdmetall böjer sig inte innan den går sönder, den sönderdelar. Tvärbrottstyrkan ligger i allmänhet mellan 2000 och 3500 MPa, och siffran rör sig i motsatt riktning mot hårdheten när du ändrar kobolthalt eller kornstorlek. Termisk cykling är det andra trycket. Avbrutna skärningar, fräsning och våtkapning driver alla snabba uppvärmnings- och kylcykler in i eggen, och hårdmetall svarar på det genom att utveckla termiska sprickor långt innan det slits ut. Att förstå vilken av dessa mekanismer som begränsar verktygets livslängd är det första steget för att specificera ett blad korrekt.
Huvudbladsfamiljerna och var de arbetar
Ordet "blad" täcker en stor spridning av delar, och den hårdmetall som passar ett skärblad är sällan den hårdmetall som överlever en tunnelyta. Tabellen nedan kartlägger de gemensamma familjerna till de villkor de möter i tjänsten. För en längre, produktspecifik genomgång, vår guide till volframkarbid skärbladstyper och användningsområden går in mer i detalj på geometri och kantförberedelse.
| Blade familj | Typiskt arbetsskick | Karbidegenskaper som spelar roll |
|---|---|---|
| Vändbart skärblad eller skär | Svarvning, fräsning, räfflor och avstickning av stål, gjutjärn eller icke-järnhaltiga arbetsstycken | 6 till 12 procent kobolt, fin till medelkornig, beläggning och kantslipning anpassad till operationen |
| Tunn skärare och trimningsblad | Kontinuerlig skärning av film, folie, papper och laminerat omvandlingsmaterial | Submikronkorn, hög hårdhet, rakhet i mikrometerområdet, minimal grad |
| Tunnelborrmaskininsats | Rullande och skrapande kontakt med sten på ett skärhuvud under hög dragkraft | Medel till grov korn med förhöjd kobolt, motståndskraft mot termisk utmattning och spjälkning |
| Vägfräsverktyg och pick | Fräsning av asfalt eller betongbeläggning med upprepad stötbelastning | Grovt korn, 8 till 12 procent kobolt, bra motstånd mot värme och kroppshållning |
| Bergborrknapp och insats | Borrhammare eller roterande borrning i hårda slipande formationer | Grovt korn med hög slaghållfasthet och motståndskraft mot kornutdrag |
| Runda skaft plocka | Kapning av kol och mjuk sten på klipp- eller vägskärtrummor | Balanserad hårdhet och seghet, pålitlig lödfog till stålskaftet |
| Stämplingsforminsats | Blankning, formning, dragning och kallkapning av plåt vid hög volym | Hög tryckhållfasthet, medelstor till grov kornighet, motståndskraft mot flisning och nötning |
Ett mönster går genom bordet. När anslaget ökar, ökar kobolthalten och kornstrukturen förgrovs; eftersom ytfinish och dimensionell precision blir prioritet, rör sig materialet åt andra hållet. Att välja fel riktning är den enskilt vanligaste orsaken till att ett blad misslyckas tidigt.
Hur man läser en hårdmetallkvalitet innan du beställer
Betygsbeteckningarna skiljer sig från leverantör till leverantör, vilket gör katalognummer svåra att jämföra direkt. Fyra variabler förklarar det mesta av prestandaskillnaden, och alla fyra bör ligga på bordet innan ett köpbeslut fattas.
- Kobolthalt. Bindefasen. Sex procent kobolt ger maximal slitstyrka; tio till tolv procent byter ut en del av den slitstyrkan mot slaghållfasthet och sprickhållfasthet.
- Kornstorlek. Submikrongrader under 0,8 mikrometer ger den högsta hårdheten och den skarpaste kanten. Grova grader på 3 till 6 mikrometer absorberar stötar och motstår spjälkning i sten- och trottoararbeten.
- Beläggning. CVD- och PVD-beläggningar minskar friktionen och begränsar värmeöverföringen till skäret under stål- och gjutjärnsbearbetning. Obelagda polerade kvaliteter är ofta det bättre svaret för aluminium, plast och träbaserade material.
- Kantförberedelse. En knivskarp kant passar efterbehandling och mjuka arbetsstycken. En finslipad eller T-landad egg motstår mikrospånning vid grovbearbetning och avbruten skärning, där en vass egg helt enkelt skulle gå sönder.
Lägg till anslutningsmetoden till den listan. Oavsett om ett blad är lödat, krympmonterat eller mekaniskt fastspänt förändras spänningarna som det ser vid gränssnittet, och lödningsövningar förtjänar lika mycket uppmärksamhet som själva graden.
Där bladen misslyckas först
När ett blad kommer tillbaka slitet är den användbara frågan inte hur länge den varade utan hur den dog. De flesta misslyckanden vi ombeds analysera faller inom ett litet antal kategorier.
- Kantflisning. Vanligtvis ett tecken på otillräcklig seghet, överdriven matning eller en verktygshållare med för mycket utlopp.
- Flankslitage. Den normala, gradvisa slitagemekanismen. Om den accelererar plötsligt har skärhastigheten eller arbetsstyckets hårdhet flyttat sig utanför tygets komfortzon.
- Krater slitage. Kemisk interaktion mellan spånan och spånytan vid hög temperatur, vanligast vid bearbetning av stål med hög hastighet.
- Termisk sprickbildning. Kamsprickor som drivs av avbruten skärning med applicerad kylvätska eller av instabila skärförhållanden.
- Lödningsfel. Sprickor som härrör från fogen, ofta från ojämn uppvärmning, överdriven tillsatsmetall eller slippåkänning efter fogning.
- Bindemedel urlakning. Avlägsnande av kobolt med aggressiva kylmedel eller frätande media, vilket lämnar ett svagt, poröst ytskikt.
Varje orsak pekar på en annan fix: en tuffare kvalitet, en modifierad kantförberedelse, en belagd variant eller helt enkelt en förändring av bearbetningsparametrar. Att byta ut bladet utan att diagnostisera mekanismen ger vanligtvis samma fel igen.
Från pulver till en färdig kant
Vid vår fabrik i Changzhou börjar ett blad som volframkarbidpulver blandat med kobolt och pressat på TPA-pressar till en form nära den slutliga formen. Lågtryckssintring förtätar sedan delen, och skickligheten ligger i att hålla både hårdhet och porositet inom snäva gränser över hela partiet. Slipning och eggberedning följer med hjälp av utrustning importerad från Tyskland och femaxliga verktygsslipar från Australasien, tillsammans med en digital verktygsförsättare från Sverige och erfaren teknisk personal som vet hur man använder den. Den fulla tillverkningsprocess för skärblad av volframkarbid beskrivs i detalj på andra ställen på denna webbplats.
Kvalitetskontrollen går genom samma kedja. Vi arbetar enligt ISO 9001- och ISO 14001-system, och våra högprecisionsborrar, brotschar och finbearbetningsverktyg tillverkas enligt ett tyskt standardproduktionssystem så att de kan ersätta importerade verktyg utan att omkvalificera en process. För kunder inom motor- och allmän maskintillverkning är den ersättningen ofta poängen med hela övningen: samma hålkvalitet och samma satskonsistens, till en lägre kostnad per del.
Applikationsanteckningar från verkstadsgolvet
Metallskärning
För svarvning och fräsning börjar samtalet vanligtvis med arbetsstyckets material och maskinstyvhet snarare än med själva bladet. En stel maskin med en stabil uppställning kommer att belöna ett hårdare, vassare blad; en lättare maskin kommer att straffa den. Att matcha lutningen till maskinen, inte bara till arbetsstycket, är där det mesta av vinsten sitter.
 Skärblad av volframkarbid Skärverktyg i volframkarbid erhåller den erforderliga dimensionsnoggrannheten och ytkvaliteten genom att ta bort överskottsmaterial från de bearbetade delarna. Visa produkt →
Bergborrning och tunnling
I borr- och tunnelarbete är fienden chock. Grovkorniga, högre koboltkvaliteter med ett välstödt skärsäte överlever stötbelastningen som förstör hårdare material. Uppmärksamhet på lödning, insatsutsprång och hålpassning är lika viktigt som kvalitetsspecifikationen.
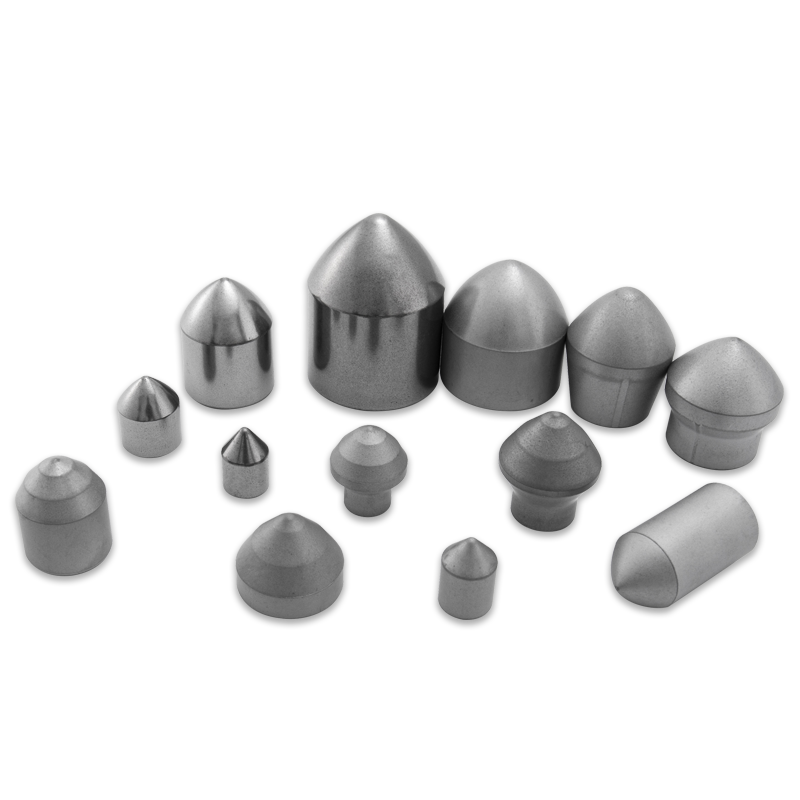
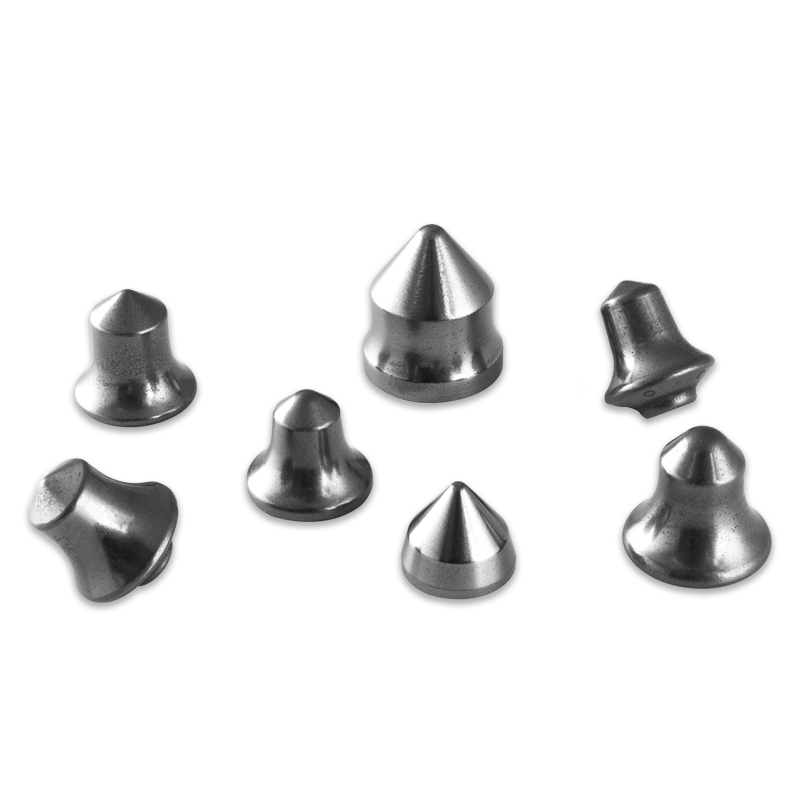
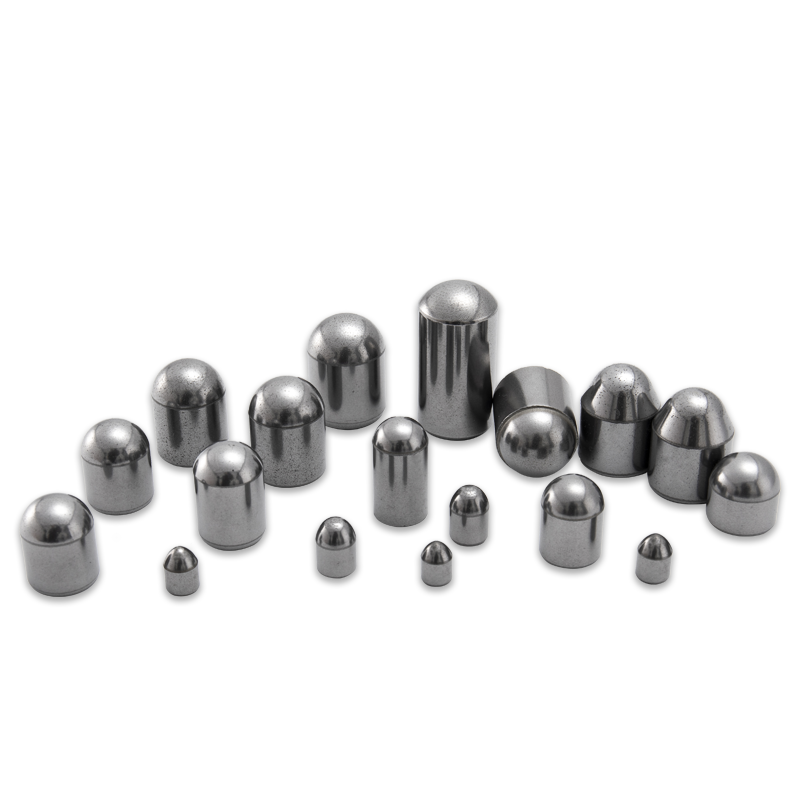
Tungsten Carbide Bergborrverktyg Som ett traditionellt gruvborrverktyg utsätts volframkarbidbergborrverktyg för komplexa effekter som slag och slitage, och arbetsförhållandena är svåra... Visa produkt → Stämpling och formning
I matriser uppmanas bladet att hålla en dimension över hundratusentals slag samtidigt som det absorberar sidobelastningar. Hög tryckhållfasthet och spånhållfasthet betyder mer än topphårdhet, och en korrekt stödd skär kommer att hålla längre än en hårdare men ostödd en med stor marginal.
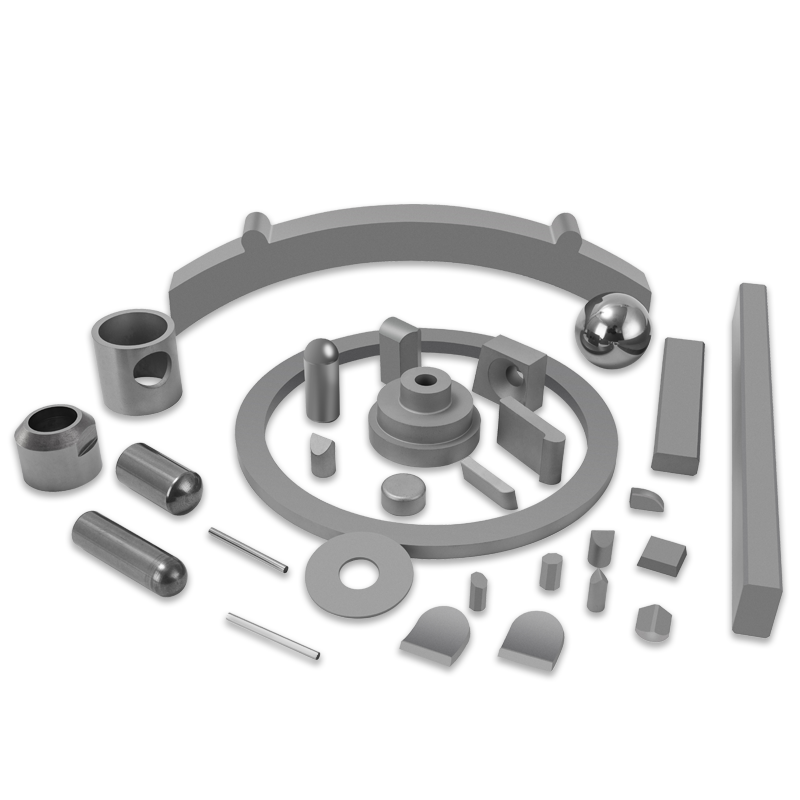
Tungsten Carbide stamping Die I tillverkningsprocessen måste formen motstå stor friktion och slitage. Jämfört med andra material har våra volframkarbidformar längre livslängd, vad... Visa produkt → Vårt eget sortiment omfattar skärblad, tunnelborrmaskiner, vägfräsverktyg, bergborrverktyg, rundskaftsplockar för kolbrytning och stansverktyg, och vi designar specialverktyg där en standarddel inte passar applikationen.
En praktisk checklista innan du anger ett blad
- Vilket material skärs och med vilken hårdhet eller nötningsförmåga?
- Är skärningen kontinuerlig eller avbruten, och hur kraftig är stötbelastningen?
- Hur hålls bladet: fastklämt, lödat, krympmonterat eller pressat in i ett säte?
- Vilket skick är maskinen i, inklusive spindelavbrott, styvhet och kylvätsketillförsel?
- Vilket felläge avslutade det föregående bladets liv?
- Kan bladet slipas om och hur många omslipningar är realistiska innan byte?
Besvara de sex frågorna ärligt och betyget, geometrin och kantförberedelsen väljer vanligtvis sig själva. Där de inte gör det, lägger vi hellre tjugo minuter på att diskutera ansökan än att skicka en del som går sönder tre veckor senare och kostar kunden ett produktionsskift.
Ett volframkarbidblad är en liten komponent med en överdimensionerad effekt på kostnaden per del, oavsett om det är att trimma film i hög hastighet eller hålla en tunnelborrmaskin på nätet. Materialet belönar omsorg: rätt kvalitet för belastningen, en geometri som är anpassad till operationen och en sammanfogningsmetod som inte gör sintringsugnens arbete om. Det har varit vårt fokus sedan 1990, och det är anledningen till att vi fortsätter att fråga kunderna hur bladet misslyckades, inte bara hur snabbt de vill ha nästa leverans.
Våra produkter //
Relaterade produkter

Om du är intresserad av våra produkter, vänligen kontakta oss
