

SV
Volframkarbid: egenskaper, tillämpningar och hur man väljer rätt delar
Branschnyheter-Fråga en underhållsingenjör varför hackarna på en långväggsklippare slits med några skift, och svaret kommer nästan alltid tillbaka till samma material: volframkarbid. Fråga en bearbetningsledare varför ett skär misslyckas mitt i cykeln, så kommer du att höra samma namn. Volframkarbid är dock inte en enda produkt. Det är en familj av hårda, slitstarka kompositer vars mikrostruktur, bindemedelsinnehåll och tillverkningskvalitet avgör om en del håller i en vecka eller ett år.
Vad volframkarbid är - och inte är
Volframkarbid (WC) är en kemisk förening av volfram och kol, vanligtvis cirka 94 viktprocent volfram. I industridelar ser man det sällan i ren form. Enskilda WC-korn cementeras tillsammans med ett segt metalliskt bindemedel, nästan alltid kobolt eller nickel, för att bilda en komposit som kallas hårdmetall. Den resulterande hårdheten landar vanligtvis mellan 1 700 och 2 400 HV, nära korund på Mohs-skalan, medan bindemedlet ger den seghet som hindrar materialet från att fungera som en keramik.
Bindemedelsinnehållet är den primära avstämningsspaken. Mer kobolt ger kvaliteten högre slaghållfasthet men sänker hårdheten; mindre kobolt gör det svårare och mer motståndskraftigt mot nötning men mer benägna att flisas under chock. Det är därför "volframkarbid" inte är en adekvat specifikation i sig. Betygsval spelar lika stor roll som delgeometri.
Nyckelegenskaper som driver dess användning:
- Youngs modul på 550–700 GPa, ungefär dubbelt så högt som stål
- Hårdhet 1 700–2 400 HV (ca 9 på Mohs-skalan)
- Tryckhållfasthet bland de högsta av alla tekniska material
- Värmeledningsförmåga på cirka 84 W/(m·K), vilket hjälper till att transportera bort värme från skäreggar
- Smältpunkt nära 2 870 °C för själva WC-föreningen
Vad ståljämförelsen faktiskt säger dig
Stål är segare; volframkarbid är styvare, hårdare och mycket mer slitstark. För skärande, borrnings-, fräsnings- och formverktyg leder dessa skillnader till längre verktygslivslängd och bättre dimensionskontroll, förutsatt att kvaliteten är anpassad till jobbet.
| Egendom | Volframkarbid | Verktygsstål | Vad det betyder i praktiken |
|---|---|---|---|
| Hårdhet | 1 700–2 400 HV | 600–900 HV | Hårdmetallkanter håller skärpan mycket längre |
| Youngs modul | 550–700 GPa | ~200 GPa | Mindre nedböjning under skärbelastning |
| Slitstyrka | Utmärkt | Måttlig | Längre livslängd i slipande berg och jord |
| Seghet | Måttlig, binder-dependent | Hög | Stålböjar; karbid kan flisas under kraftig chock |
| Kostnad per arbetsstycke | Lägre i slipande jobb | Höger consumable cost | Höger initial price, longer usable life |
Styvheten och hårdheten förklarar varför hårdmetallmaskiner härdade stål, borrar genom berg och fräser asfalt hela dagen. De förklarar också en sak du måste respektera: hårdmetall böjs inte. Om ett verktyg körs med överdriven vibration, stötar eller avbruten skärning, kan en hårdmetallegg spricka där en stålkant helt enkelt skulle avböjas. Urval och maskintillstånd avgör om den frakturen inträffar under den första minuten eller aldrig alls.
Där Tungsten Carbide tjänar sitt stöd
Nästan varje volframkarbiddel du kommer att köpa faller in i en liten uppsättning produktfamiljer. Varje familj har sin egen geometri, betygskrav och typiska fellägen.
| Produktfamilj | Typisk tillämpning | Huvudfel vid felaktig applicering |
|---|---|---|
| Skärblad | Svarvning, fräsning, spårning, gängning | Flisning eller kantkratring |
| Verktyg för bergborrning | Spränghål, prospektering, ankarhål | Slitage platta eller hårdmetallbrott |
| TBM-insatser | Skärhuvuden för tunnelborrning | Brott i hård eller blandad mark |
| Vägfräsverktyg | Asfalt- och betongfräsning | Snabbt spetsslitage eller spetsförlust |
| Plockar med runda skaft | Kolklippare, vägskärare | Överdrivet slitage på hårda inneslutningar |
| Stämpling dör | Plåtstansning och formning | Kantslitage, flisning, förlust av profil |
Skärblad för metallbearbetning
Vid metallskärning kör volframkarbidblad med höga spindelhastigheter och förhöjda temperaturer. Kvaliteten måste motstå nötande slitage och termisk uppmjukning på samma gång. Beläggningar som PVD- eller CVD-titanbaserade lager förlänger livslängden ytterligare, speciellt vid avbrutna skärningar. För en produktionsbutik är vinsten lätt att mäta: färre verktygsbyten, snävare dimensionstolerans och lägre kostnad per färdigt stycke.
 Volframkarbid skärblad för höghastighets metallbearbetning Detta blad är designat för produktionsbutiker som vill ha längre verktygslivslängd och snävare toleranser. Dess kvalitet och valfria PVD- eller CVD-beläggningar hjälper till att motstå slitage och termisk uppmjukning under avbrutna skärningar. Visa produkt →
Borr- och tunnlingsverktyg
Bergborrning är motsatsen till att skära stål på ett viktigt sätt: stöten dominerar. En borrhammar slår i hårdmetallkronan tusentals gånger per minut och en tunnelborrmaskin pressar in skär i blandat berg med enorm kraft. Högre koboltkvaliteter absorberar dessa stötar; hårdare kvaliteter motstår slitage. Eftersom varje anläggning har olika bergförhållanden, kommer de bästa leverantörerna att justera graderingen snarare än att trycka på en del som passar alla.
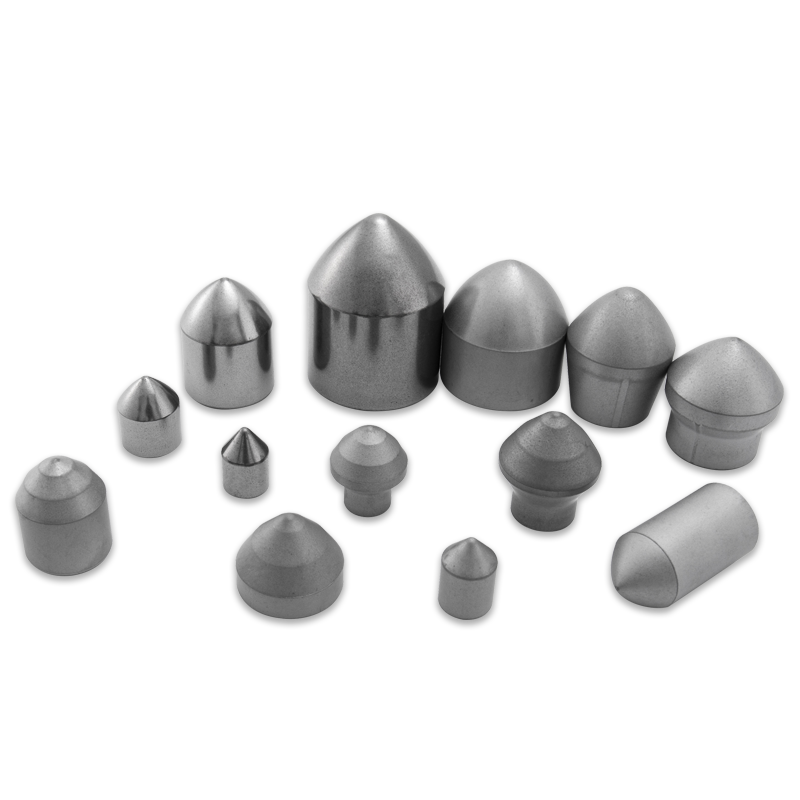
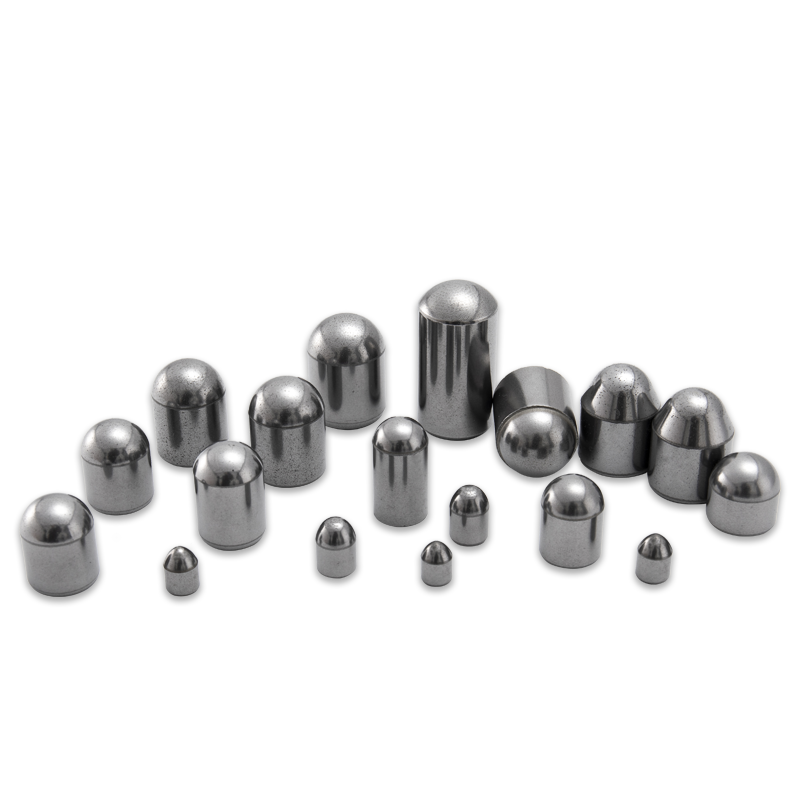
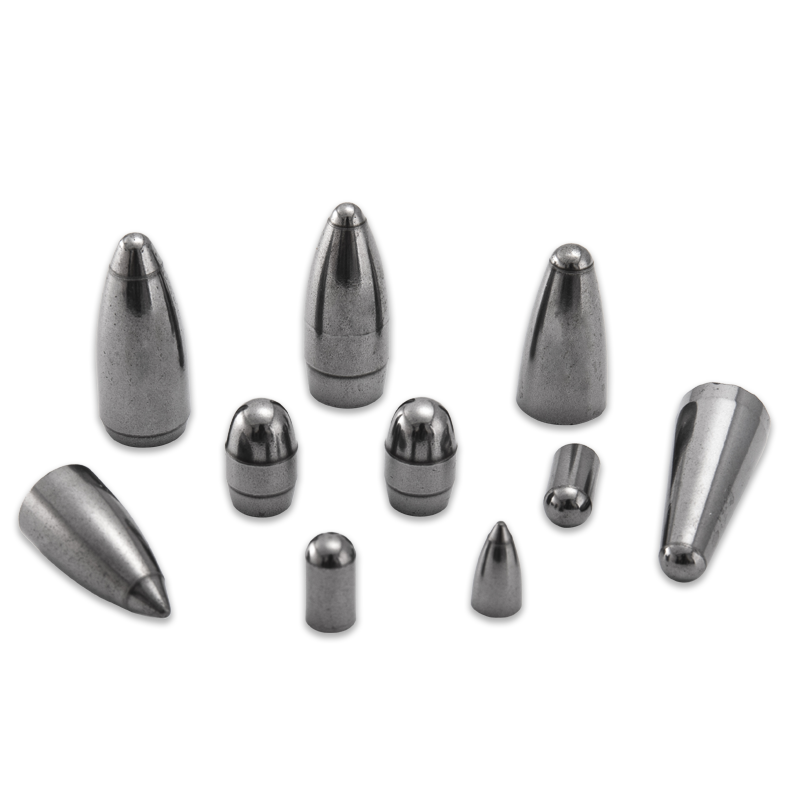
Volframkarbidskär för tunnelborrning och bergborrning Dessa skär kombinerar nötningsbeständighet och slagseghet för blandade markförhållanden. De passar tunnelborrning, vägfräsning och kolbrytning där hårda inneslutningar kan orsaka spetsförlust. Visa produkt → Vägmalning och kolutvinning
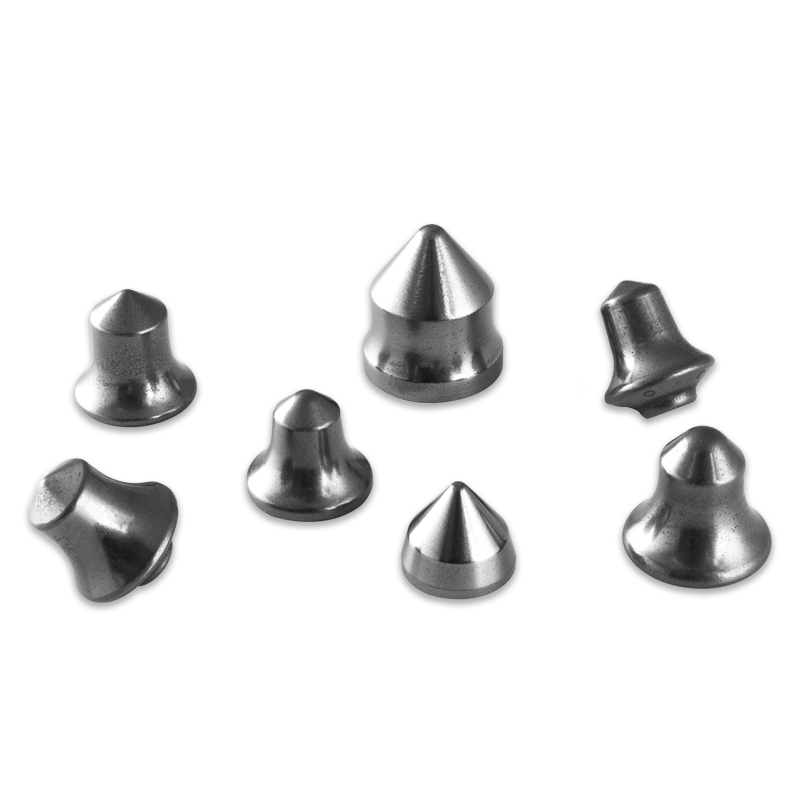
Vägfräsverktyg roterar mot asfalt och betong i hög hastighet, vilket kräver en spets som förblir vass vid värme och stötar. Inom kolbrytning har rundskaftsplockar ett liknande jobb: att skära kol är lätt, men sömmar innehåller ofta pyrit, sandsten eller andra hårda inneslutningar som straffar spetsen och stålskaftet. Spetsförlust är ett vanligt misslyckande när hårdlödningsprocessen eller valet av kvalitet inte är anpassat till markförhållandena.
Stämplingsformar för formning
Med präglingsdynor spelar dimensionskontroll lika mycket som slitstyrka. En sliten formkant ändrar böjradien eller trimlinjen, och omarbetningsformar är mycket dyrare än själva hårdmetallämnet. Finkornig hårdmetall med en konsekvent bindefas behåller sin profil under miljontals slag, varför stämplingsanläggningar behandlar kvalitetscertifiering som ett krav snarare än en begäran.
Volframkarbidstämpelform för högvolymformning En dyna som bibehåller profilen under miljontals slag, erbjuder slitstyrka och dimensionsstabilitet. Finkornig hårdmetall med konsekvent bindemedel hjälper till att minska omarbetning och förlänga livslängden. Visa produkt → Hur en hårdmetalldel tillverkas och varför det är viktigt för köpare
Du behöver inte driva en pulverfabrik för att förstå vad som skiljer en pålitlig hårdmetalldel från en opålitlig. En kort version av processen förklarar det:
- Pulverberedning: volframkarbidpulver, kobolt- eller nickelbindemedel och korntillväxthämmare vägs och mals till en exakt sammansättning.
- Pressning: pulvret formas i hydrauliska eller isostatiska pressar för att skapa en grön kropp nära den slutliga konturen.
- Sintring: den gröna kroppen värms upp i en kontrollerad atmosfär, ofta med lågt tryck applicerat, för att avlägsna porositet och binda karbidkornen till en tät del.
- Slipning: diamantskivor på CNC-verktygsslipmaskiner genererar de slutliga skäreggarna och toleranserna. På ett typiskt skärblad eller plockskaft avgör detta steg om delen passar verktygshållaren och skär stadigt.
- Inspektion: förinställare av digitala verktyg, profilprojektorer och hårdhetstestare verifierar geometri och materialkvalitet innan delen skickas.
Det praktiska budskapet är enkelt: en del vars pulverblandning, pressning eller sintring är slarvig kommer att misslyckas snabbt oavsett hur bra ritningen ser ut. Det är därför erfarna köpare frågar om utrustning: lågtryckssintringsugnar, TPA-pressar och femaxliga verktygsslipar. De frågar också om kvalitetssystemet som täcker hela kedjan. ISO 9001 är baslinjen; ISO 14001 visar att anläggningen också hanterar slipdamm, kylvätska och avfall på ett ansvarsfullt sätt.
Vad du ska verifiera innan du gör en beställning
Den dyraste volframkarbiddelen är den som går sönder tidigt. Undvik den kostnaden genom att kontrollera fyra saker innan du åtar dig till en leverantör.
- Betygsspecifikation: fråga skriftligt om WC-kornstorlek, bindemedelsinnehåll och hårdhetsintervall. Betyget ska vara kopplat till ditt faktiska arbetsstyckematerial eller bergart, inte till ett generiskt produktnamn.
- Geometri och tolerans: skärverktyg och hack är bara så bra som de passar. Begär inspektionsrapporten för ytterdiameter, kantradie och sittmått.
- Kvalitetscertifiering: ISO 9001 dokumenterar kvalitetssystemet och ISO 14001 indikerar att damm och avfall hanteras på rätt sätt. Båda är användbara signaler när du inte kan besöka fabriken.
- Försörjningsstabilitet: volframkoncentrat produceras i ett begränsat antal regioner, så råvarupriser och ledtider kan ändras snabbt. En leverantör med buffertlager och transparenta ledtider skyddar ditt produktionsschema.
Om du vill förstå hur hårdmetall beter sig under verkliga verkstadsförhållanden, denna praktiska genomgång av volframkarbidegenskaper och tillverkning är ett bra nästa steg.
Rätt volframkarbiddel är inte den billigaste, den tyngsta eller den med det mest aggressiva hårdhetskravet. Det är den del som specificeras för ditt berg, ditt stål, din maskinstyvhet och din produktionsvolym. Få betyget och geometrin rätt en gång, och du kommer att lägga mindre tid på att byta verktyg och mycket mindre pengar på reservdelar. Den konsistensen under belastning är det som gör volframkarbid till ryggraden i moderna skär- och slitapplikationer.
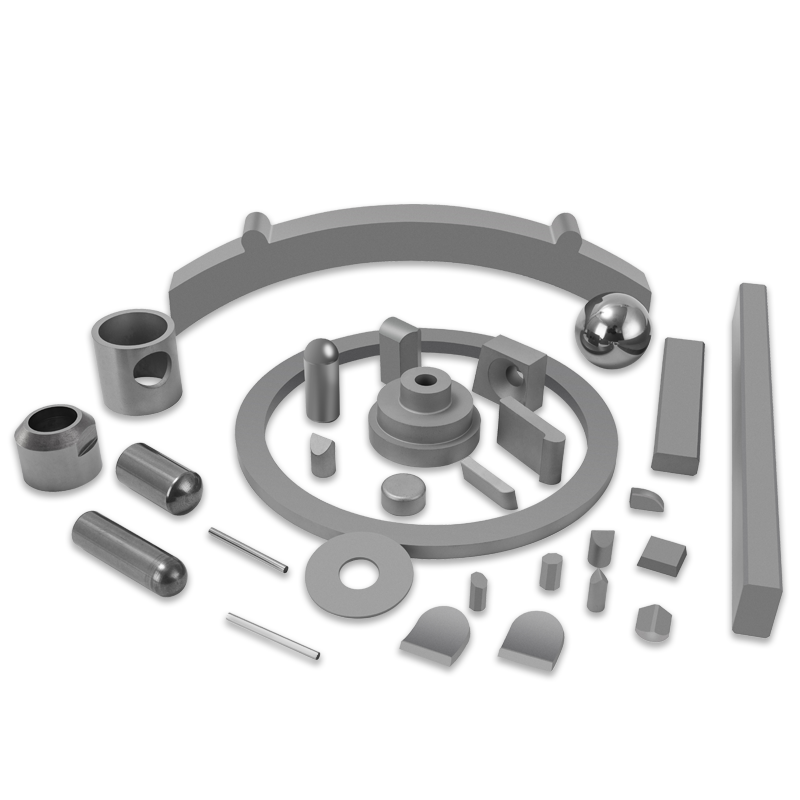
För att se vilka produktfamiljer som passar din process, bläddra i komplett utbud av volframkarbidprodukter .
Våra produkter //
Relaterade produkter

Om du är intresserad av våra produkter, vänligen kontakta oss
